Elegir una máquina para fabricar frascos de mascotas exige mirar más allá de la velocidad anunciada. Una línea puede producir millas de unidades por hora y, aún así, generar paredes irregulares, roscas débiles o demasiado desperdicio. Por eso, este análisis reúne diez equipos destacados para distintos niveles de producción, desde talleres especializados hasta plantas automatizadas.
Javier Martínez, ingeniero especializado en transformación de PET, afirma: “La mejor máquina no es la más rápida, sino la que mantiene estable cada envase”. Su observación resulta práctica. Una botella transparente debe salir uniforme, sin marcas visibles y con un peso repetible. También importan el consumo eléctrico, la compatibilidad con moldes, la facilidad de limpieza y la disponibilidad de repuestos. Detalles pequeños. Costes reales.
La selección de máquinas de inyección, estirado y soplado, además de modelos integrados y sistemas de dos etapas. Se valoran su precisión, capacidad, automatización, mantenimiento y adaptación a diferentes diseños. Las pruebas de fábrica ofrecen información útil, pero no siempre reflejan las condiciones diarias de cada planta. Ese es un punto incómodo. Ninguna clasificación es perfecta. La experiencia del operador puede cambiar el resultado.
A lo largo de esta guía, compararemos características técnicas, ventajas y limitaciones. También observaremos el manejo de preformas, la estabilidad térmica y la reducción de material. El objetivo no es imponer una compra. Es ayudar a elegir con datos, criterio y una visión realista del proceso.
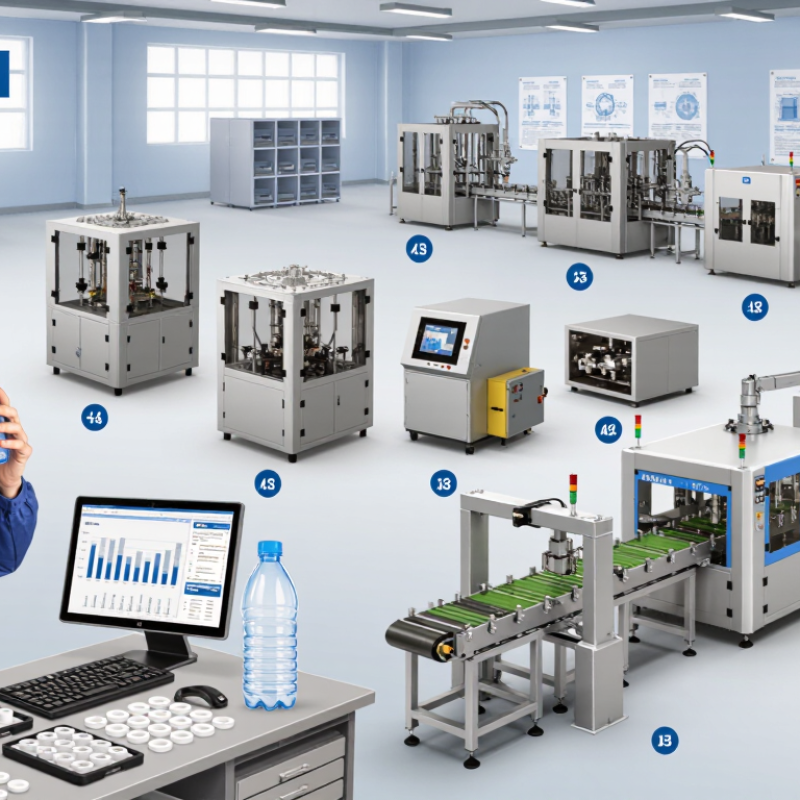
Las máquinas para fabricar frascos de PET convierten resina plástica en envases ligeros, transparentes y resistentes. Su proceso de división suelesese en dos etapas: fabricar la preforma y darle su forma final. La preforma parece un tubo corto, con el cuello ya definido. Todo empieza con gránulos de PET secos. La humedad es un enemigo silencioso.
En la inyectora, el material fundido entra en un molde frío y forma cada preforma. Después, un sistema de calentamiento eleva su temperatura de manera controlada. La preforma caliente pasa al molde del frasco. Allí recibe aire comprimido y se estira con una varilla. Así adopta volumen, paredes y base.
Una línea completa integra tolvas, secadoras, inyectora, horno, moldes, compresores y controles. Cada componente afecta el resultado. Si el calentamiento es irregular, aparecen zonas opacas o paredes demasiado finas. Si falta presión, el envase no se copia bien en las esquinas.
En una operación profesional se revisan peso, espesor, cierre y resistencia. Una muestra visual no basta. Conviene medir el cuello y probar el sellado con instrumentos adecuados. El mantenimiento incluye limpiar filtros, verificar fugas y calibrar sensores.
No todo venta perfecta. Un pequeño descubierto puede detener toda la producción. La elección depende del volumen, tamaño del frasco y material disponible. La automatización reduce las tareas manuales, pero no corrige una mala preforma. Cada molde exige pruebas, ajustes y cierta paciencia.
La máquina de inyección de preformas es esencial en muchas líneas de frascos PET. Funde la resina seca y forma el cuello con precisión. Después, una sopladora de estirado biaxial transforma cada preforma en un frasco resistente. El estiramiento orienta las moléculas y mejora la claridad, la rigidez y el aprovechamiento del material.
Existen equipos de una etapa y de dos etapas. La máquina de una etapa inyecta y sopla dentro del mismo sistema. Reduzca las manipulaciones, aunque exija un control térmico muy estable. En una línea de dos etapas, las preformas se enfrían, almacenan y recalientan antes del soplado. Esta opción facilita producir distintos formatos y ajustar la capacidad diaria. También se emplean máquinas de moldeo por inyección-soplado para envases pequeños y acabados uniformes. En frascos anchos, conviene revisar cuidadosamente la distribución del material en las esquinas.
La extrusión-soplado se relaciona más con otros plásticos, pero puede evaluarse en proyectos específicos. Para PET, normalmente requiere una configuración técnica menos habitual. La selección depende del volumen, peso, diseño del cuello y tolerancias dimensionales. La resina debe secarse correctamente; la humedad puede causar pérdida de viscosidad y opacidad. El aire de soplado necesita presión constante y filtración adecuada. Un detalle práctico: medir el espesor en hombros, base y paneles evita sorpresas. A veces se confía demasiado en la velocidad. La estabilidad suele ser más importante.
Las 10 mejores máquinas para fabricar frascos de PET se eligen según volumen, diseño y tolerancias. Según Plastics Europe, los envases representaron cerca del 40% de la demanda europea de plásticos en 2022. El dato confirma una presión creciente sobre la eficiencia y el reciclaje.
En una línea profesional, conviene evaluar estas diez opciones:
La inyectora de preformas debe mantener estable la viscosidad intrínseca del PET. Un error pequeño afecta el peso y la resistencia del frasco. La sopladora lineal funciona bien con series medianas y cambios frecuentes. La rotativa destaca en producciones continuas.
Para frascos pequeños, la tecnología de una etapa reduce la manipulación y el espacio. Para grandes volúmenes, dos etapas suelen ofrecer mejor productividad. Hay que medir el consumo de aire. También el tiempo de ciclo.
El informe PET Packaging Market , publicado por Smithers, señala una expansión sostenida del uso de PET en envases rígidos.
Sin embargo, comprar la máquina más rápida no siempre está certificado. La calidad del molde, la temperatura y el mantenimiento pesan más. Conviene probar cuello, base y paredes con muestras reales. La sostenibilidad tampoco se resuelve con una sola máquina. A veces, una línea menos veloz produce menos desperdicio. Esa parte suele ignorarse.
Comparar las diez máquinas exige mirar más allá del precio. La capacidad real depende del molde, la velocidad y el tamaño del frasco. Los equipos de una cavidad ofrecen control y cambios rápidos. Las versiones de varias cavidades producen más unidades por hora, pero requieren mayor inversión y mantenimiento. En una línea bien ajustada, conviene registrar botellas por hora, rechazos y tiempo de preparación.
La tecnología también cambia el resultado. El estirado-soplado con control electrónico mejora el espesor y reduce las deformaciones visibles. Los sistemas con calentamiento independiente permiten adaptar cada zona de la preforma. Una interfaz clara ayuda al operador durante los ajustes. No sustituye la experiencia. Una práctica de revisión debe incluir presión de aire, estabilidad térmica y facilidad para limpiar el circuito.
El consumo merece atención constante. Algunas máquinas recuperan parte del aire comprimido y reducen las pérdidas durante el soplado. La eficiencia eléctrica mejora con hornos bien aislados y motores de velocidad variable. La calidad se verifica midiendo peso, transparencia, resistencia y uniformidad del cuello. Un frasco puede verse perfecto y fallar al llenarse. Esa posibilidad no debe ignorarse. Las fichas técnicas suelen mostrar condiciones ideales; en fábrica, la humedad, el polvo y los cambios de material alteran los resultados. Por eso, una prueba con el molde previsto ofrece una comparación más confiable.
Elegir entre las diez mejores máquinas exige mirar más allá de la velocidad anunciada. La compatibilidad con la preforma determina la calidad final del frasco. Conviene revisar diámetro del cuello, peso, material y diseño del molde. Una cifra no basta. La máquina debe mantener un espesor uniforme, incluso en zonas curvas o delgadas.
En una planta, también evaluaría la fuerza de cierre y la presión de soplado disponible. Un compresor insuficiente provoca deformaciones, fugas y desperdicios visibles. La capacidad real debe medirse con el formato que se fabricará diariamente. No es igual producir frascos pequeños que envases de un litro. El consumo eléctrico, el sistema de enfriamiento y el tiempo de cambio de molde afectan directamente el costo operativo.
La seguridad merece una revisión técnica independiente. Hay que comprobar protecciones, paradas de emergencia, sensores y documentación de mantenimiento. También conviene solicitar una prueba con nuestras propias preformas. Así aparecen problemas que una ficha comercial puede ocultar. La limpieza del circuito de aire influye mucho. Un filtro saturado puede arruinar varias horas de producción. La automatización ayuda, pero no sustituye a un operador capacitado. Mi evaluación también puede equivocarse si solo considera el precio inicial. A veces, una máquina menos rápida ofrece mejor estabilidad, menor desperdicio y ajustes más sencillos. El servicio técnico disponible y la facilidad para conseguir repuestos deben quedar por escrito.

Since 1984, Thermostop has been a reputable manufacturer of Industrial Sectional Doors, Cold Storage Doors and Specialty Doors such as Impactable Breakaway doors, Acoustic Doors and Ballistic Doors.
Contact